结构件的精度上限由模具决定。外观面的夹线、装配位的公差、双色件的封胶,这些问题一旦在模具阶段埋下,后面靠注塑调机很难补救。广正把模具能力放在制造链的最前端,产能按每月 100 套配置,其中 50 套塑胶模、50 套压铸模。
设计端由 18 名设计工程师负责,从产品 DFM 评审、浇口与冷却系统排布,到模流分析与变形补偿。对手机中框、电池盖这类薄壁长流程零件,模具设计需要提前预判填充末端与熔接痕位置;对 AR/VR 镜腿这类细长件,则要控制翘曲与装配基准。
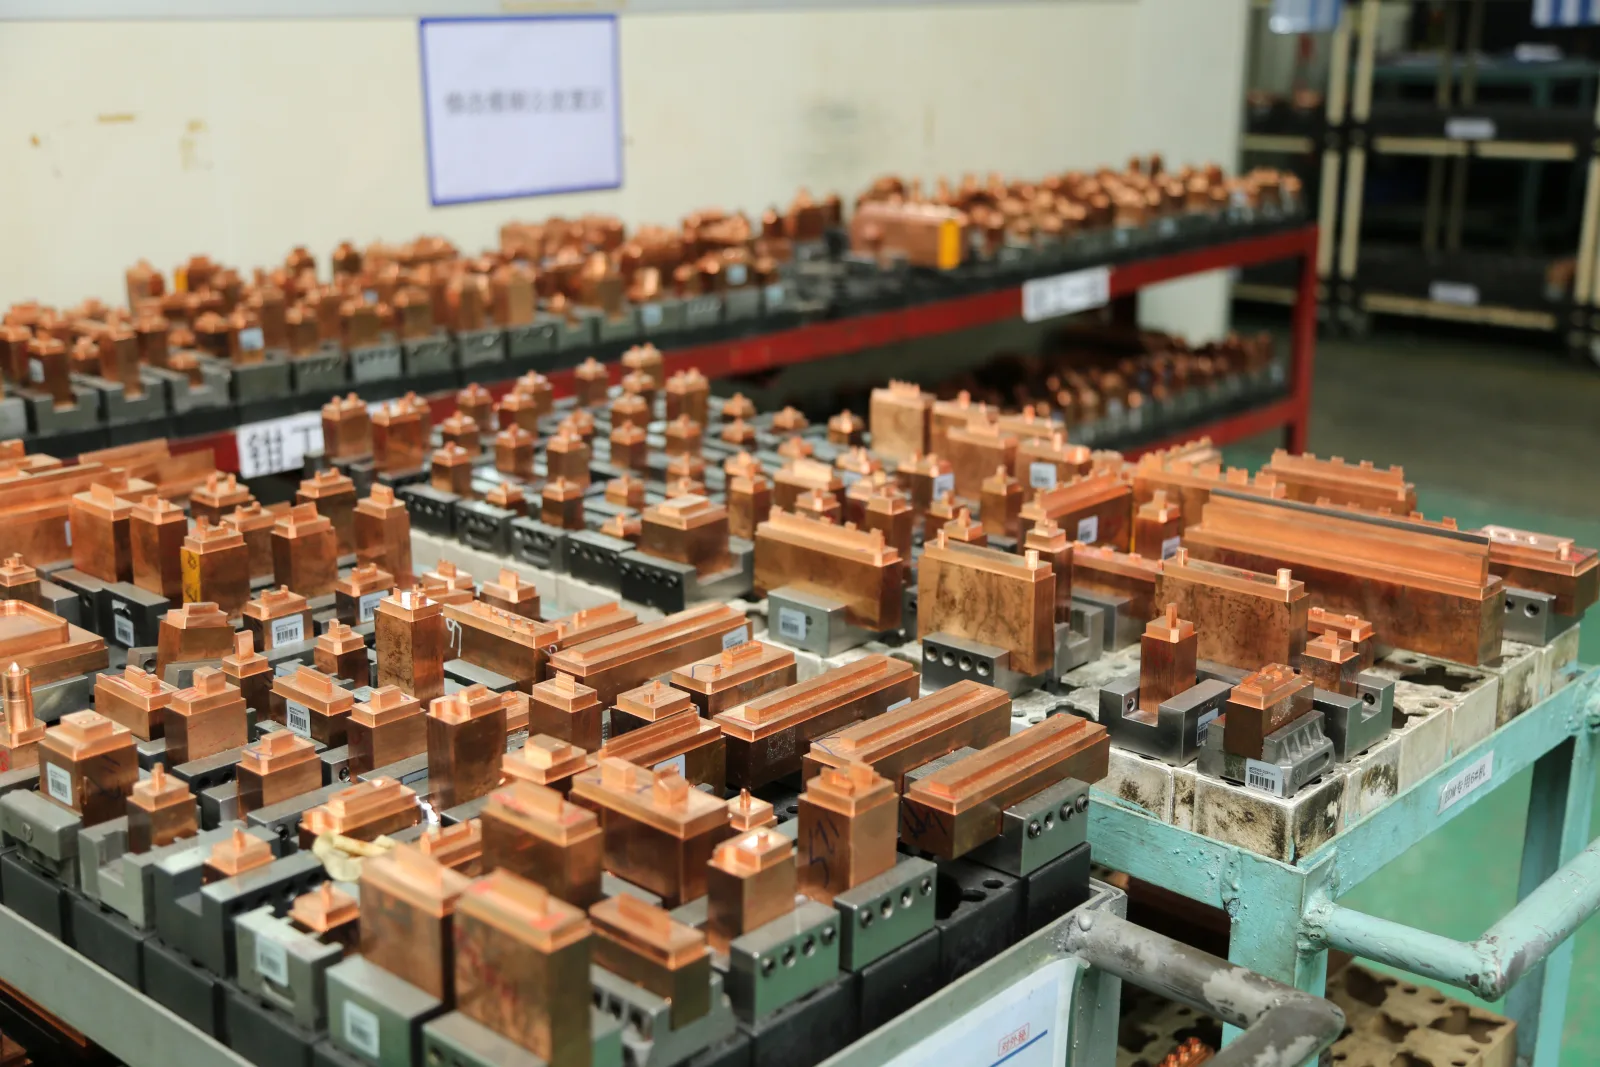
加工端的设备组合决定了精度与效率:东莞厂区有 26 台 CNC,包含北京精雕、瑞士米克朗、日本森精等五轴机型;12 台火花机,来自迪蒙、瑞士夏米尔、日本牧野;10 台线切割,来自瑞士夏米尔、日本沙迪克与庆鸿。重庆厂区另有 7 台 CNC 补充产能。这套组合让电极加工、型腔精修与镶件配合在同一厂区内完成,减少外协带来的交期与一致性风险。
试模与量产之间的衔接同样关键。模具部门与注塑部门共用同一套工艺参数评审机制,试模阶段记录的温度、压力、保压与冷却时间会直接沉淀为量产参数基线。对多色件与液态硅胶件,模具结构还要与成型设备联动设计,例如双色模的转轴精度、液态硅胶的冷流道布局。
对客户来说,100 套/月的意义不是数字本身,而是迭代节奏:一款手机结构件从设计冻结到 T1 试模通常需要数周,模具产能如果排队,整个项目节点就会顺延。把模具留在自有体系内,打样、修模、小批试产可以连续推进,不必等待外部供应商排期。