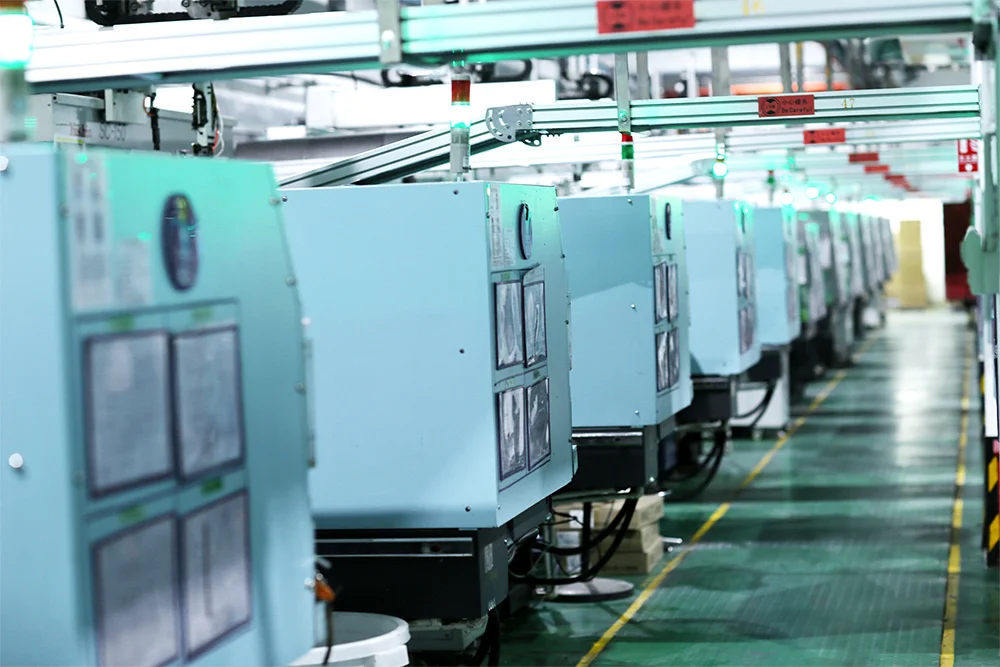
注塑是结构件从图纸变成实物的第一道成型工序,也是成本与良率的分水岭。广正目前注塑产能 25 万套/天,注塑机总计 133 台:单色机 121 台、多色机 12 台。机型覆盖 100–160T 小型机 30 台、180–300T 中型机 83 台、360–450T 大型机 8 台,基本对应从细小卡扣件到大尺寸电池盖的尺寸区间。
单色注塑是绝大多数结构件的主力路线,适合壁厚相对均匀、外观要求集中在一面的零件。关键在于机台吨位与模具匹配:小型件用大机台会浪费锁模力并拉长周期,大型件用小机台则容易产生飞边与变形。
双色注塑解决的是两种材料或两种颜色一次成型的问题。手机中框的塑胶与金属结合区域、按键的双色标识、AR/VR 镜腿的软硬复合结构,都适合用双色模完成。广正现有平行双色 380T 三台、280T 两台,2027 年计划增加到 20–25 台。双色件的难点不在机器,而在模具转轴精度与两次成型的收缩匹配,这需要模具与注塑工艺同步设计。
多色注塑进一步扩展到三色及以上,适合外观面有明确分区、且分区边界需要清晰锐利的产品。多色件的良率高度依赖模具封胶与转位精度,对首件确认与过程点检的要求也更高。
液态硅胶是另一条路线。广正有 3 台双色液态硅胶成型机与 3 台 2KM 液态硅胶供料系统,产能 10 万件/月,未来计划增加到 5 组。液态硅胶适合需要柔软触感、密封或防水的部位,例如穿戴设备的表带连接区、AR/VR 面罩密封结构。它与塑胶件的结合通常需要底涂、等离子处理或机械卡扣设计。
选路线的判断顺序通常是:先看外观与装配要求,再看材料组合,最后看产能与成本。同一款零件在不同阶段也可能换路线——打样阶段用单色加后工序验证结构,量产后切到双色一体成型以降低装配成本。把这几条路线保留在同一厂区,才能按项目阶段灵活切换,而不是被单一设备能力绑住。