金属结构件在 3C 产品中的比重持续上升。中框要兼顾强度与轻薄,中板要承担散热与支撑,光模块与液冷组件则对外观与密封提出更高要求。铝合金压铸是这些零件的主要成型方式。
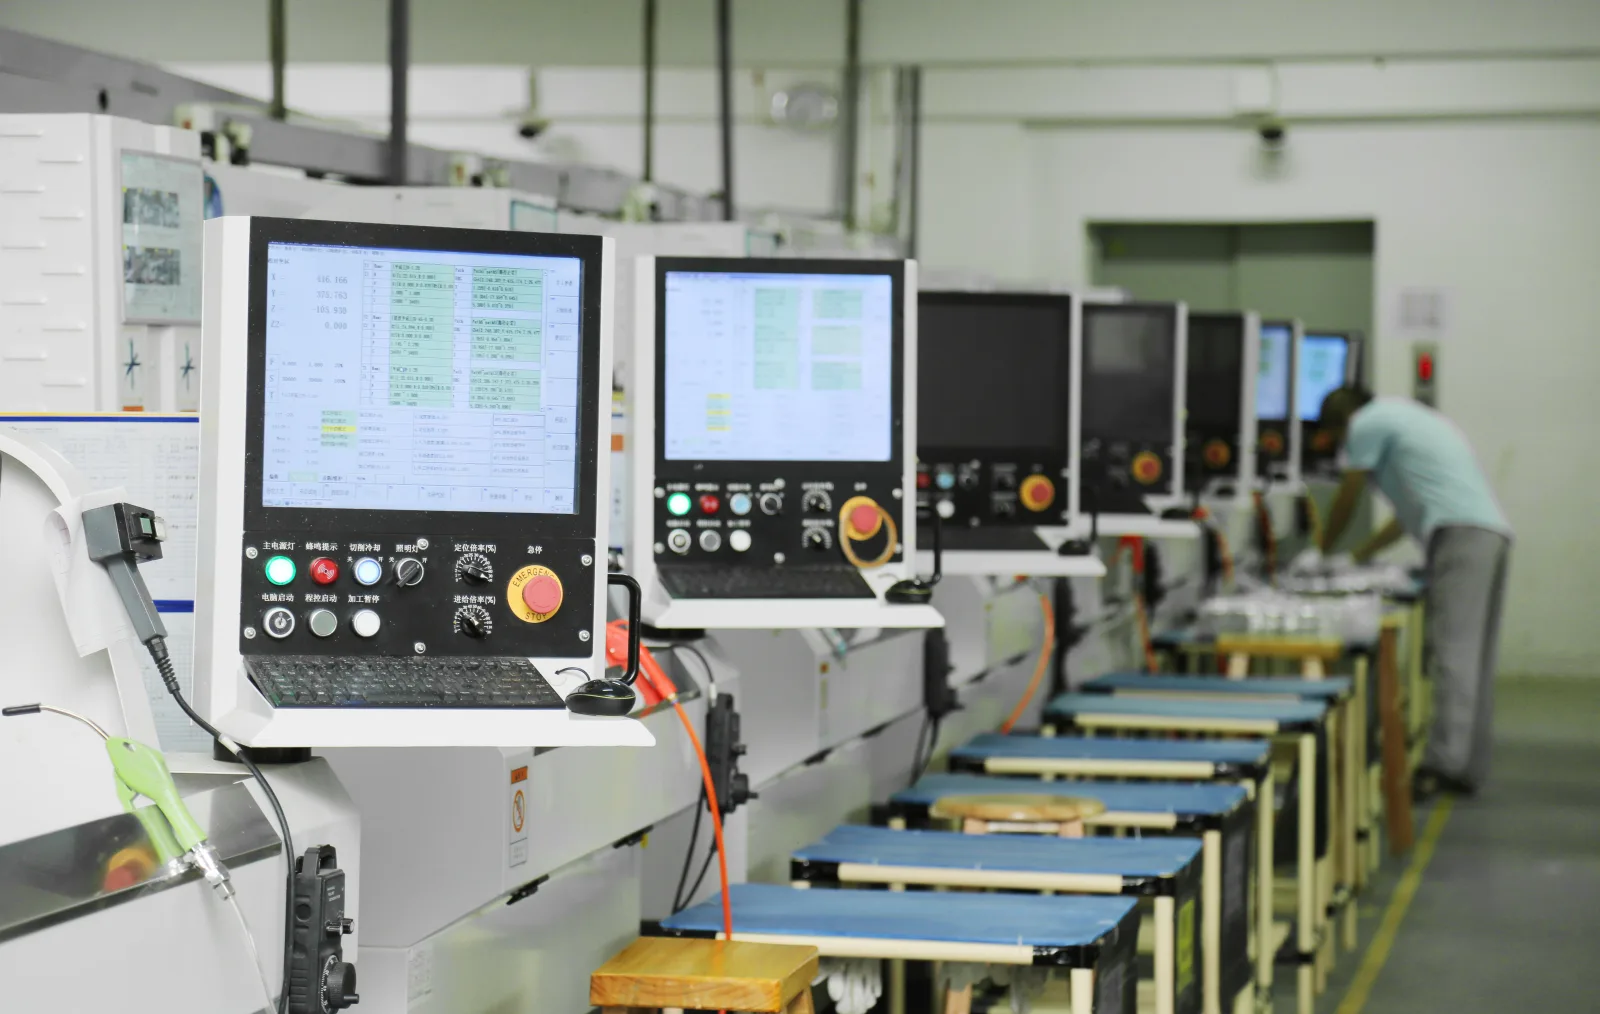
广正压铸产能为铝合金 6 万件/天、中板支架 10 万件/天,配置 15 台 400T 至 550T 压铸机,品牌为海天与伊之密。团队包含 22 名工程师、29 名技术员、18 名技工与 25 名作业员,覆盖从模具准备到后处理的完整工序。
压铸的难点集中在三处:一是充型,薄壁长流程零件容易出现冷隔与欠铸;二是变形,脱模后的冷却收缩会导致平面度超差;三是气孔,影响后续阳极氧化与精加工的表面质量。对应的工艺手段包括模温控制、真空压铸、浇口优化与整形工装。
压铸之后是整形、粗冲、精冲、攻牙与镭雕。整形决定平面度与尺寸稳定性,冲切决定外形与孔位精度,攻牙决定螺纹强度,镭雕负责标识与纹理。这些工序在广正厂区内连续完成,避免跨厂运输带来的磕碰与交期延误。
液冷组件是近年增长较快的方向。液冷板对内部流道与密封面要求高,压铸件需要与 CNC 精加工、搅拌摩擦焊或钎焊配合。广正把压铸与 CNC 放在同一体系内,流道面与密封面的加工基准可以统一,减少装配时的匹配问题。
光模块外壳则更强调尺寸精度与表面处理的一致性。铝合金压铸件经过精加工后进行阳极氧化或喷涂,外观面的色差与颗粒度需要严格控制。
对客户而言,压铸能力的价值在于把多道工序收进一个责任主体。中框从铝锭到成品,中间经历压铸、整形、冲切、CNC、表面处理与检测,任何一环出问题都能在同一体系内定位与修正,而不是在供应链上互相推诿。